商务电话:18562172333/17616051165
商务邮箱:tmsw@tming.com
一厂区:山东省烟台市开发区南京大街9号1号厂房
二厂区:江苏省泰州市高港区军民融合产业园10座
官网网址:www.tming.com
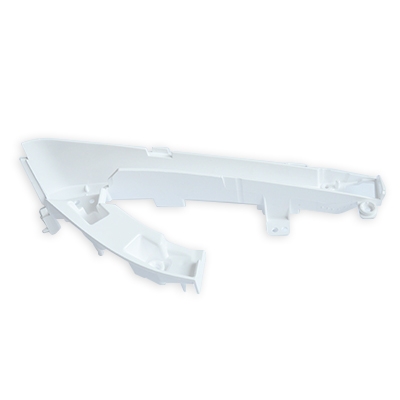
注塑成型又称注射模塑成型,它是一种注射兼模塑的成型方法。注塑成型方法的优点是生产速度快、效率高,操作可实现自动化,花色品种多,形状可以由简到繁,尺寸可以由大到小,而且制品尺寸精确,产品易更新换代。制造一次性餐盘工厂能成形状复杂的制件,注塑成型适用于大量生产与形状复杂产品等成型加工领域。注塑件给您介绍一下温度的控制:料筒温度:注射模塑过程需要控制的温度有料筒温度,喷嘴温度和模具温度等。前两种温度主要影响塑料的塑化和流动,而后一种温度主要是影响塑料的流动和冷却。广东制造一次性餐盘每一种塑料都具有不同的流动温度,同一种塑料,由于来源或牌号不同,其流动温度及分解温度是有差别的,这是由于平均分子量和分子量分布不同所致,塑料在不同类型的注射机内的塑化过程也是不同的,因而选择料筒温度也不相同。
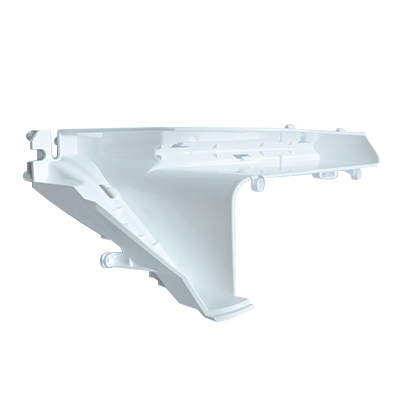
极低的摩擦系数:静摩擦系数为0.07,自润滑性良好,是一种理想的轴承,轴套、滑套、衬里材料选项用UHMW-PE作为设备的摩擦部件,除可提高耐磨寿命外,还可收到节能效果。抗冲击性居塑料之首,无论是外力强冲击,还是内部压力的波动,都难以使其开裂。一次性餐盘工厂抗老化性:性能稳定,抗老化性好,地面、地下埋没均可,50年不老化,按ASTM方法测定(负荷4.6KG/cm²)热变形温度为85℃,使用温度可达90℃,特殊情况下,允许在更高的温度下使用而没有脆裂的迹象,但线膨胀系数较大,导热性很差。制造一次性餐盘所以在设计制品时,要给予充分注意7、卫生无毒:UHMW-PE无味、无毒、无臭,本身无腐蚀性,具有生理惰性和生理适应性。
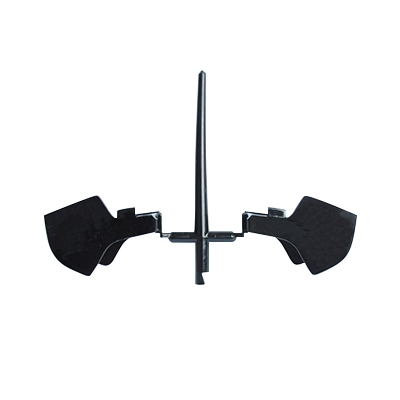
制品各部分厚度不同,模具内在压力不足,模具冷却不充分,由于冷却时间不足而产生的变形,在生产制品过程中,凹痕是不良现象中发生频率高的,注入模具的塑料在冷却时发生体积收缩,早冷却部分即表面首先硬化,内部就会产生气泡,所谓凹痕,就是冷却慢的部分在气泡收缩的方向产生了显眼的凹面。收缩性大的材料也容易产生凹痕。一次性餐盘工厂当要改变成型条件来消除凹痕时,应该把设定条件往收缩小的方向设定。即模温、料筒温度降低,射出压力提高,但是应该注意由此可能会引起残余内应力。广东制造一次性餐盘因为凹痕以不显眼为好,所以,如果不影响外观的时候,有故意在模具上加工成腐蚀的模样,例如纹状、粒状等。
现在人们的生活水平是越来越好了,很多朋友买了自己的汽车以后都是对自己的汽车爱护有加的,现在的话很多朋友也都发现这样一个问题吧。一次性餐盘工厂那就是说如果我们弃车时间开长了以后,那么我们的前大灯就不会那么亮了,而且尤其是晚上照的路都是模糊的,如果在夜间看不清路的话就增加了危险。那么我们应该怎么办呢?很多网友时间想到的应该就是去4s店里去把汽车的灯罩给换掉吧。制造一次性餐盘但是要知道毕竟换个灯罩真的不是一件便宜的事情了,而且4s店也有多很多方面也应该都是知道的,所以说在这里就教大家几个简单的方法吧。
耐气候性优良,保证长时间使用不变色、不老化龟裂(包括耐热氧老化和光老化);耐化学品性佳,以抵抗油品及日化品的侵蚀;易成型性,对注塑级材料应具有足够的流动性,确保结构复杂部件的成型,并提高生产效率;经济性,要求材料具有高性价比。外饰件的材料要求:耐候性:对于不涂装或电镀的部件应选用耐候材料,如AES、ASA(AAS)、PC/PBT(PET)等。制造一次性餐盘耐热性:因环境温度低,标准耐热级就可满足要求。耐低温性:要求材料具有一定的耐低温性,防止冬季低温环境下部件开裂;耐化学品性:防止油品及酸雨的侵蚀;耐刮伤性:要求材料具有一定的表面硬度和较低的摩擦系数,以防止刮伤。广东制造一次性餐盘内饰件的材料要求:耐热性:因夏季长时间光照,车厢内温度比较高,要求内饰件材料具有高耐热性;耐老化性:包括热氧老化和光老化,防止部件老化变色、劣化;
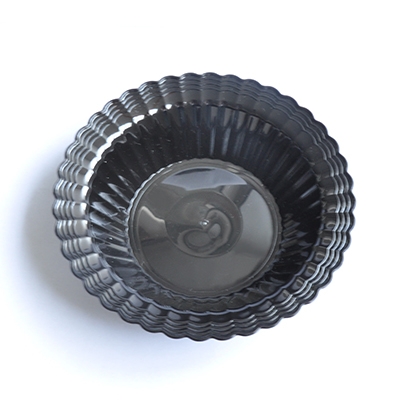
注塑过程中压力包括塑化压力和注射压力两种,并直接影响塑料的塑化和制品质量。塑化压力:(背压)采用螺杆式注射机时,螺杆顶部熔料在螺杆转动后退时所受到的压力称为塑化压力,亦称背压。这种压力的大小是可以通过液压系统中的溢流阀来调整的。一次性餐盘工厂在注射中,塑化压力的大小是随螺杆的设计、制品质量的要求以及塑料的种类不同而需要改变的,如果说这些情况和螺杆的转速都不变,则增加塑化压力会加强剪切作用,即会提高熔体的温度,但会减小塑化的效率,增大逆流和漏流,增加驱动功率。广东制造一次性餐盘此外,增加塑化压力常能使熔体的温度均匀,色料的混合均匀和排出熔体中的气体。一般操作中,塑化压力的决定应在保证制品质量优良的前提下越低越好,其具体数值是随所用的塑料的品种而异的,但通常很少超过20公斤/平方厘米。

商务电话:18562172333/17616051165
商务邮箱:tmsw@tming.com
一厂区:山东省烟台市开发区南京大街9号1号厂房
二厂区:江苏省泰州市高港区军民融合产业园10座
 |  |
| 手机网站 | 微信公众号 |