商务电话:18562172333/17616051165
商务邮箱:tmsw@tming.com
一厂区:山东省烟台市开发区南京大街9号1号厂房
二厂区:江苏省泰州市高港区军民融合产业园10座
官网网址:www.tming.com
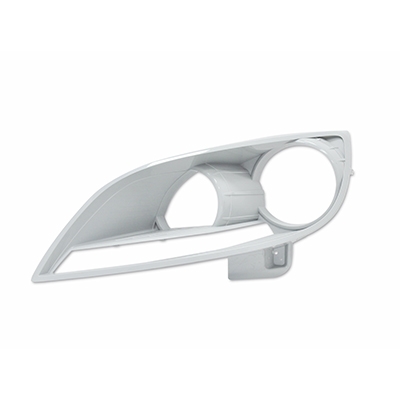
有时由于模具制造的缺陷,注塑件在圆柱(顶管)位置外表面的缩凹无论如何调机都难以解决。就算勉强解决,注塑件也已是全身溢边的情况了。三亚定制一次性餐碗顶管太短或太细,致使注塑件在顶管根部位置的胶件太厚(比如大于4mm,而注塑件其他位置的壁厚只有2mm),缩水问题就难免了,而且越厚越难解决,甚至无法通过调机来解决。生产中出现的多数是这样的情况。一次性餐碗厂家顶管太长,致使注塑件于顶管端头处的壁厚太簿(比如小于0.3mm),造成胶件此处的热强度非常低。注塑件脱模时,顶管往外抽,顶管孔内部就形成了真空,外面的大气压力就会将注塑件表面压凹,形成缩凹。
汽车注塑配件,根据其主要用途,大体上可分为功能件和结构件两种。功能件是以利用材料的某些特殊的物理化学性质工作的独立件,如塑料含油轴承。一次性餐碗厂家结构件是以应用材料的力学性质工作的覆盖件、安装件、壳体、梁架等。不过这种划分也是相对的,往往是二者兼顾或以其中之一为主。功能件或功能部位通常在确保所需的物化性能的基础上,还要满足一定的结构上的要求,如塑料折页、塑料片簧等。定制一次性餐碗而结构件在保证一定机械性能的前提下也必须满足必要的物理性能方面的要求。如汽车保险杠既要承受整车以8km/h的速度对水泥墙的撞击.还要耐候性好。
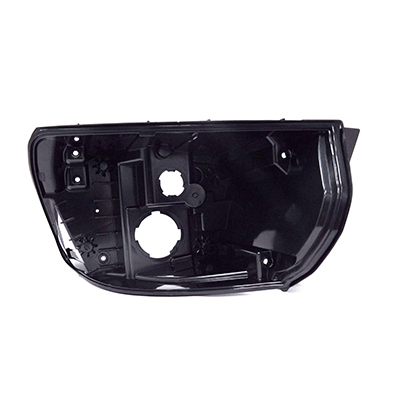
注塑加工成型是在高压状态下将塑料熔体已高速注入到闭合的模具型腔内。三亚定制一次性餐碗经冷却定型后得到与模具型腔形状完全一致的塑料制品。注塑加工成型必须满足两个成型必要条件:塑料必须已熔融状态注入到注塑模具型腔中,注入的塑料熔体必须具有足够的压力和流动速度已完全充满模具型腔。因此注塑加工成型必须具备塑料塑化,熔体注塑和保压成型等基本功能。一次性餐碗厂家塑料塑化:在注塑加工成型的塑化过程中,固体塑料通过转动的螺杆输送作用,不断的沿螺槽方向向前运动,经过加热,压实,螺杆螺纹的剪切混练等作用而升温转化为具有均匀的密度,粘度和组分及稳定分布均匀的粘流态塑料熔体。
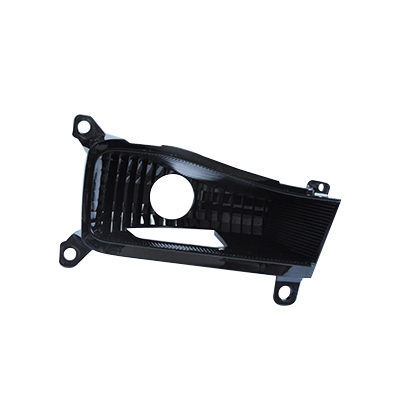
制品各部分厚度不同,模具内在压力不足,模具冷却不充分,由于冷却时间不足而产生的变形,在生产制品过程中,凹痕是不良现象中发生频率高的,注入模具的塑料在冷却时发生体积收缩,早冷却部分即表面首先硬化,内部就会产生气泡,所谓凹痕,就是冷却慢的部分在气泡收缩的方向产生了显眼的凹面。收缩性大的材料也容易产生凹痕。一次性餐碗厂家当要改变成型条件来消除凹痕时,应该把设定条件往收缩小的方向设定。即模温、料筒温度降低,射出压力提高,但是应该注意由此可能会引起残余内应力。三亚定制一次性餐碗因为凹痕以不显眼为好,所以,如果不影响外观的时候,有故意在模具上加工成腐蚀的模样,例如纹状、粒状等。
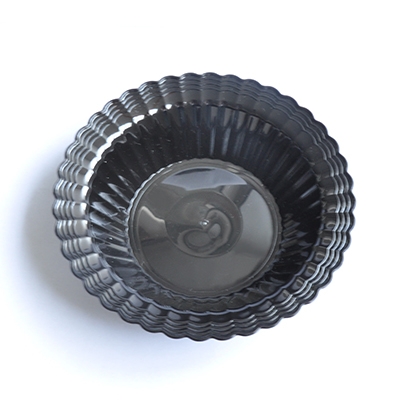
塑料的性能不断的改良,且让塑料件逐步进入各个行业,如今的建材,汽车,家用电器,电子等领域的注塑模具加工的年需求仍然比较强劲。一次性餐碗厂家这些产业的快速发展,也让塑料产业的发展特别是进入了一个飞速发展的阶段,塑料注塑件,汽车塑料零部件的生产加工方法。三亚定制一次性餐碗要想解决汽车塑料件涂层附着力的问题,就一定对汽车塑料配件涂装的工艺流程有所了解,汽车塑料件的工艺流程大致可以分为以下几部分:坯件打磨一化学处理一除尘一喷底漆一色漆(或金属闪光漆)一罩光一烘烤一交验一合格品入库一不合格品返修或脱漆。据了解,在这众多的工艺环节中,提高塑料件涂层附着力重要的环节就是漆前预处理。

商务电话:18562172333/17616051165
商务邮箱:tmsw@tming.com
一厂区:山东省烟台市开发区南京大街9号1号厂房
二厂区:江苏省泰州市高港区军民融合产业园10座
 |  |
| 手机网站 | 微信公众号 |